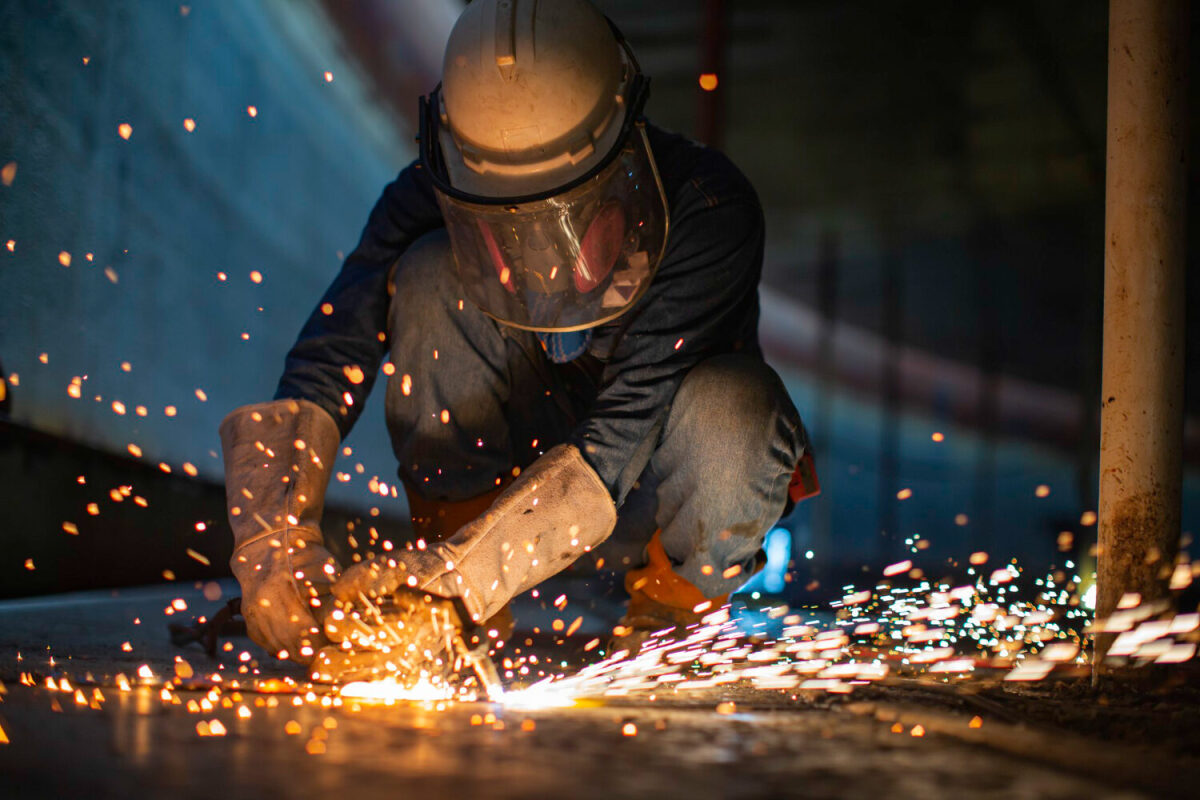
Sudarea TIG este vazuta de multi ca fiind standardul pentru lucrari care cer finisaje aproape artistice si o dirijare extrem de precisa a arcului. In spatele acestei reputatii sta un ansamblu de factori tehnici si de procedura care, impreuna, ofera control fin al caldurii, curatenie la rost si predictibilitate. Pentru atelierele care lucreaza cu aliaje sensibile sau cu piese vizibile, pentru prototipuri si pentru reparatii fine, TIG ramane alegerea logica atunci cand apar detalii care nu iarta si clienti care analizeaza fiecare milimetru de cordon. In randurile de mai jos explic de ce.
Finisaje curate si control termic punctual
Ceea ce distinge TIG intr-un mod imediat vizual este suprafata neteda a cordonului si absenta stropilor. Arcul stabil, protejat cu gaz inert, permite depunerea controlata a materialului de adaos, in timp ce tungstenul nefuzibil mentine un varf constant ce directioneaza caldura exact acolo unde trebuie. In comparatie cu procesele rapide de productie, unde viteza primeaza inaintea aspectului, TIG exceleaza la detaliu: contur al solzilor uniformi, muchii curate, tranzitii line catre materialul de baza si o zona afectata termic mai restransa. Toate acestea reduc sau elimina operatiunile ulterioare de slefuire si corectare, iar in industrii precum alimentara, medicala sau designul de produs, aspectul final nu este doar estetic, ci functioneaza ca indicator al igienei si calitatii structurale.
Controlul termic punctual este sustinut de mai multe instrumente integrate in echipamentele moderne: reglajul curentului in timp real prin pedala sau potentiometru pe torta, pante line de crestere si coborare a curentului pentru a preveni craterul si fisurarea terminala, precum si modul puls, care alterneaza curenti inalti si scazuti pentru a tine baia de metal compacta pe table subtiri. In DC, cu electrodul negativ pe tungsten, caldura este concentrata in piesa, fiind ideal pentru oteluri si inox. In AC, aparatele avansate ofera balans si frecventa ajustabile, ceea ce optimizeaza simultan curatarea oxizilor si patrunderea in aluminiu, ridicand standardul estetic pe acest material dificil.
Curatenia la rost este o alta piesa-cheie. Pentru inox, purjarea cu gaz pe spate elimina oxidarea interna, obtinand un root lucios fara zaharisire. Pentru aluminiu, pre-curatarea mecanica si degresarea, impreuna cu o lentila de gaz si cupe potrivite, stabilizeaza frontul de solidificare si previn incluziunile. Cand parametrii sunt corect setati si igiena procesului este pastrata, cordonul rezultat necesita doar atingeri minime, ceea ce scade timpul de post-procesare si pastreaza geometria piesei asa cum a fost proiectata.
Versatilitate pe materiale si geometrii variate
Un motiv esential pentru care TIG ramane preferata la finisaje fine este versatilitatea. Acest proces acopera de la foite de sub un milimetru pana la elemente cu grosimi moderate, pe o paleta larga de materiale: otel carbon, otel inoxidabil, aluminiu, titan, cupru sau aliaje speciale. In manile unui operator priceput, TIG permite imbinari in pozitii dificile, pe colturi ascutite sau in cavitati in care un pistol MIG ar bloca accesul. Forma compacta a tortelor racite cu aer sau apa, combinata cu un cap de tungsten corect ascutit sau rotunjit in functie de curent, ofera un unghi al arcului ce poate fi tinut stabil chiar si in gauri de vizitare inguste.
La nivel de proiectare si productie, un singur proces care poate rezolva aplicatii atat de diverse inseamna coerenta in documentatie, trasabilitate in parametri si o scadere a numarului de proceduri paralele. In plus, controlul fin al baii este prietenos cu piesele subtiri sau cu zone termo-sensibile, unde o eroare de cateva secunde ar insemna deformatii greu de corectat. Aceasta capacitate de a lucra cu o marja de eroare foarte mica face TIG ideal pentru reparatii pe componente complexe, pentru prototipuri in care iteratiile sunt dese si pentru piese de serie mica unde fiecare exemplar conteaza. In practica, avantajele devin clare in situatiile de mai jos:
- Imbinari cap la cap pe table subtiri, in care modul puls mentine pool-ul mic si reduce riscul de strapungere.
- Suduri orbitale pe tevi de inox destinate industriei farmaceutice, unde curatenia si uniformitatea radacinii sunt esentiale.
- Asamblari de aluminiu cu pereti subtiri pentru carcase de aparatura, unde AC cu balans ajustabil curata oxizii fara a supraincalzi muchia.
- Reparatii pe piese de titan sau Inconel in medii controlate, in care inertizarea de calitate mentine proprietatile mecanice.
- Suduri de colt vizibile in mobilier metalic premium, unde solzii egali sunt parte din limbajul de design.
Pe langa material si geometrie, versatilitatea se extinde si la strategia de lucru. Se pot alterna rapid diametrele de tungsten, tipurile de varf, lentilele de gaz si debitele, fara logistica greoaie. Or, cand atelierul trece de la un prototip subtire la o carcasa de aluminiu, ajustarea rapida a setarilor in locul schimbarii intregului proces scuteste timp, reduce erorile si pastreaza coerenta in calitatea vizuala a pieselor livrate.
Tehnica operatorului si ergonomie: de la pedala la puls
Una dintre marile forte ale TIG este felul in care imputerniceste operatorul. Pedala sau rotita de pe torta transforma curentul de sudare intr-un parametru dinamic, nu intr-o valoare fixa. Astfel, sudorul poate compensa instant un rost mai larg, o zona cu disipatie termica schimbata sau o margine mai rece. Slope in si slope out atenueaza intrarea si iesirea din arc, reducand craterul final si prevenind microfisurile, in special pe inox si aluminiu. In plus, tehnica de alimentare manuala a sarmelor de adaos permite doze fine de material, sincronizate cu respiratia si ritmul miscarilor, ceea ce da uniformitate solzilor si un control exemplar al legaturii pe muchie.
Tehnologia moderna a adus in TIG functii care amplifica acest control. Pulsul la frecvente joase face vizibila alternanta topire-solidificare si este util pentru invatare si pentru mentinerea latimii constante a cordonului pe foi subtiri. Micro-pulsul, la frecvente inalte, reduce aportul termic si rafineaza textura, ceea ce ajuta la componente electronice, carcase subtiri sau elemente decorative. Pe AC, controlul balansului si al frecventei permite un compromis fin intre curatarea oxizilor si patrundere, astfel incat finisajul pe aluminiu sa fie atat curat, cat si compact. Nu in ultimul rand, tortele racite cu apa, mai usoare si cu capete mai mici, reduc oboseala si imbunatatesc stabilitatea mainii in sesiuni lungi.
Echipamentul joaca un rol major in tot acest tablou. Un aparat sudura tig cu initiere inalta frecventa, control fin al pantei, memorie de programe si optiuni avansate pe AC va extinde aria de aplicatii si va scurta curba de invatare. Gas lens-ul, cupele potrivite si un debit de argon bine calibrat stabilizeaza arcul si reduc oxidarea marginii. Selectia tungstenului (de exemplu, lantanat pentru versatilitate pe DC si AC) si geometria varfului (ascutit pentru concentratie, rotunjit pe AC pentru stabilitate) optimizeaza penetrarea si aspectul. Toate aceste detalii ergonomice si tehnice converg spre un singur rezultat: o baie de metal previzibila, cu raspuns prompt, pe care operatorul o modeleaza aproape ca pe o tusa de pensula.
Economia calitatii: cand TIG este mai profitabil decat pare
Este adevarat ca, la prima vedere, TIG are rate de depunere mai mici decat procesele semiautomate. Totusi, in proiectele unde aspectul final este critic sau unde tolerantele sunt stranse, ceea ce pare mai lent se dovedeste adesea mai ieftin pe ciclul complet. Curatenia cordonului elimina slefuiri agresive si retusuri, iar predictibilitatea penetrarii reduce rebuturile. In plus, lipsa stropilor si a zgurii scade riscul de particule libere care pot compromite echipamente sensibile sau pot necesita curatari suplimentare costisitoare. Daca adaugam trasabilitatea parametrilor si repetabilitatea setabila in memorie, costul de calitate scade vizibil.
- Mai putin timp de post-procesare datorita cordoanelor curate, cu solzi uniformi si margini neafectate de stropi.
- Reducerea rebuturilor prin controlul fin al aportului termic, vital pe materiale subtiri sau aliaje scumpe.
- Flexibilitate in atelier: acelasi post TIG poate aborda prototipuri, reparatii si piese vizibile fara schimbari majore de setup.
- Calitate perceputa ridicata: in industrii premium, aspectul cordonului influenteaza direct satisfactia clientului si pretul final.
- Conformitate imbunatatita: purjare pe inox si control AC pe aluminiu usureaza atingerea cerintelor din specificatii stricte.
Pe termen lung, investitia intr-o platforma TIG solida se traduce in stabilitate a procesului. Cand fiecare proiect trece prin aceleasi reguli de igiena a rostului, aceleasi unelte de gaz si aceleasi rutine de setare, variatia intre operatori scade, iar predictibilitatea ofertarii creste. In plus, TIG este un excelent mediu de formare: solicita disciplina, postura corecta si o intelegere clara a relatiei dintre curent, viteza, distanta varf–piesa si dozarea materialului de adaos. O echipa antrenata pe TIG va transfera aceste reflexe de precizie si in alte procese, ridicand nivelul intregului atelier. In foarte multe cazuri, atunci cand piesa trebuie sa iasa bine din prima, iar finisajul nu permite compromisuri, TIG ofera echilibrul potrivit intre control, versatilitate si cost total al calitatii.
Comentarii
Comentariile sunt dezactivate pentru acest articol.